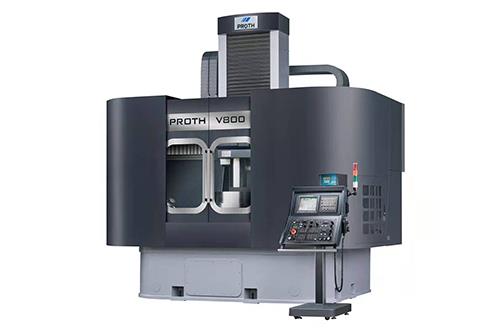
数控磨床结构设计与刚性分析
时间:2026-10-07 15:16:21 人气:
数控磨床作为精密加工领域的核心装备,其结构设计与整机刚性是决定磨削精度与表面质量的根本因素。与普通切削机床不同,磨床在加工时承受的是高速旋转砂轮与工件之间的连续摩擦力和径向力,且磨削深度往往在微米级,因此对机床结构的抗振性、热稳定性和微量进给精度提出了极为严苛的要求。现代数控磨床普遍采用“箱中箱”或“龙门式”对称结构布局,床身与立柱连为一体,形成封闭式框架结构,极大提升了整机的抗弯与抗扭刚度。基础大件选用高阻尼特性、热膨胀系数低的优质花岗岩或人造大理石材料,或采用高强度孕育铸铁,经过严格的时效处理与振动时效工序,以彻底消除残余内应力,确保在长期加工条件下几何精度的持久稳定。
床身是支撑所有运动部件的基石,其设计尤为注重动态刚性。床身内部布置有“米”字形或蜂窝状加强筋板,显著增加了结构阻尼比。对于高精度数控磨床,工作台(X轴)和砂轮架(Z轴)的运动导轨多采用静压导轨或高刚性滚柱线性导轨。静压导轨通过恒压供油系统在运动副之间形成一层高压油膜,将运动部件完全浮起,实现“零磨损”运动,同时油膜具有极高的吸振能力,能够有效抑制磨削过程中产生的强迫振动和自激振动。这种导轨配置使得工作台在低速进给时无爬行现象,保证了纳米级的微量进给分辨率。砂轮架主轴系统是磨床的核心执行单元,其结构设计直接关系到磨削质量。主轴采用高精度动静压轴承或静压气体轴承支撑,回转精度可达0.001mm以内。主轴电机与主轴一体化设计,采用内装式同步电机直驱技术,消除了齿轮传动或皮带传动带来的振动和反向间隙,实现了无级调速和恒线速控制。砂轮架整体安装在独立的滑座上,沿导轨作横向进给运动,其重心始终位于导轨包容面内,有效减少了倾覆力矩对加工精度的影响。
磨床的尾座和头架结构同样体现刚性设计理念。头架主轴采用高刚度双列圆柱滚子轴承与推力轴承组合配置,能够承受磨削时的径向和轴向复合载荷。尾座套筒采用液压或气动伸缩,具备自动补偿功能,确保顶紧力恒定,避免因工件热膨胀导致顶尖受力变化。整机结构通过有限元分析方法进行优化,对各阶模态频率和振型进行仿真计算,使机床的固有频率避开砂轮旋转频率及其倍频,从设计源头规避共振区。此外,为应对磨削产生的大量热量,机床结构设计中集成了热对称性布局,并设置冷却液循环通道,使热变形方向趋于一致,便于后续热误差补偿。这种高刚度、高阻尼的结构设计,为数控磨床实现亚微米级形状精度和纳米级表面粗糙度提供了稳固的平台。