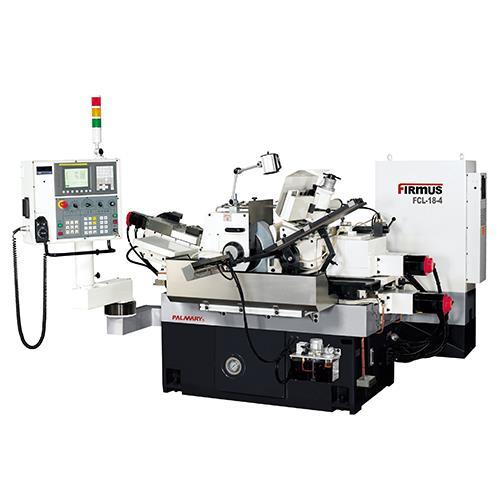
无心磨床导轮调整与砂轮选配要注意什么?
时间:2026-10-14 09:17:18 人气:
无心磨床加工中,导轮和砂轮是两个关键部件。导轮负责带动工件旋转并控制进给,砂轮负责磨削工件表面。导轮调整是否合理、砂轮选配是否匹配,直接影响工件的圆度、圆柱度、尺寸精度和表面粗糙度。很多使用单位在无心磨床加工中遇到工件旋转不稳、进给不均匀、表面振纹、圆度超差等问题,往往与导轮调整或砂轮选配有关。青岛铭锐达机械有限公司成立于2011年,主要为客户提供包括平面磨床等精密磨削加工工作母机,主要经营台湾《PROTH》上一精密成型平面磨床、圆台式平面磨床、龙门导轨磨床、躍达平面磨床、数控成型磨床、外圆磨床、内圆磨床、无心磨床等磨床产品。公司网站为 https://www.jmpmmc.com/ ,用户可访问了解更多产品信息。下面围绕无心磨床导轮调整与砂轮选配的注意事项进行说明。
一、导轮的作用与基本要求
导轮在无心磨床中通常采用橡胶结合剂砂轮,其作用是与工件接触,通过摩擦力带动工件旋转,并在贯穿磨削中使工件产生轴向进给。导轮的速度通常低于砂轮,但需要保持稳定的摩擦传动。导轮表面状态、修整质量、倾斜角度和转速都会影响工件运动。如果导轮表面太光滑,摩擦力不足,工件可能旋转不稳或进给不畅;如果导轮表面太粗糙,可能划伤工件表面或引起振动。因此,导轮需要定期修整,保持合适的表面粗糙度和形状精度。青岛铭锐达机械有限公司在磨床应用交流中建议用户建立导轮修整记录,观察修整间隔和加工效果之间的关系。
二、导轮倾角调整
导轮倾角是无心磨床调整的重要参数。在贯穿磨削中,导轮轴线相对砂轮轴线倾斜一定角度,使工件获得轴向进给速度。倾角越大,轴向进给速度越快,适合粗磨或效率要求较高的场合;倾角越小,进给速度越慢,有利于提高表面质量和尺寸精度。但倾角过大可能导致工件旋转不稳定、圆度变差或表面粗糙度下降。调整导轮倾角时,需要结合工件长度、直径、磨削余量、砂轮状态和精度要求综合考虑。对于切入磨削,导轮倾角通常较小,工件轴向移动不明显。调整后应进行试磨,观察工件运动是否平稳、尺寸是否稳定。
三、导轮修整与速度调整
导轮修整通常使用金刚石笔或修整器,修整时要保证导轮形状准确、表面锋利。修整过粗,导轮表面摩擦力不稳定;修整过细,导轮容易打滑。导轮速度也需要合理选择。导轮速度影响工件旋转速度和进给速度。导轮速度过高,工件旋转过快,可能引起振动;导轮速度过低,工件旋转慢,磨削效率下降,表面质量也可能受影响。实际调整时,可以参考机床说明书和工艺经验,结合工件材料和砂轮状态进行优化。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供多种磨床产品信息,用户可结合设备型号了解调整要求。
四、托板与中心高调整
托板支撑工件并决定工件中心高度。中心高通常略高于砂轮和导轮中心连线。中心高过高,工件在磨削中容易振动,圆度可能变差;中心高过低,工件可能被向下拉,影响稳定性和表面质量。托板的高度、角度和位置需要根据工件直径调整。托板磨损后应及时修整或更换,否则会影响工件定位和加工精度。对于不同直径的工件,中心高和托板位置需要重新调整。调整时应使用合适的量具,确保工件中心线与砂轮、导轮相对位置合理。
五、砂轮选配原则
无心磨床砂轮选配需要根据工件材料、硬度、直径、磨削余量、表面要求和加工方式确定。磨料方面,白刚玉、铬刚玉适合淬火钢、合金钢;黑碳化硅、绿碳化硅适合铸铁、硬质合金;金刚石和立方氮化硼适合高硬度材料。粒度方面,粗磨可选较粗粒度,以提高效率和排屑;精磨可选较细粒度,以改善表面粗糙度。硬度方面,工件硬度高、磨削接触面积大时,可选较软砂轮;工件硬度低、磨削接触面积小时,可选较硬砂轮。结合剂和组织号也需要匹配。青岛铭锐达机械有限公司建议用户根据实际加工情况选择砂轮,并通过试磨验证效果。
六、砂轮修整与平衡
砂轮修整是保证无心磨床加工质量的重要环节。新装砂轮需要修整,使用过程中也要定期修整,以保持砂轮锋利和形状精度。修整过粗,表面粗糙度差;修整过细,砂轮容易堵塞。修整参数包括修整深度、纵向进给速度和光修次数,需要根据砂轮规格和工件要求调整。砂轮不平衡会产生振动,影响表面质量和圆度,因此建议进行动平衡校正。安装砂轮前应检查是否有裂纹、缺口,法兰盘和垫片是否干净。砂轮线速度必须与机床匹配,不得超过允许值。
七、冷却与排屑
无心磨床磨削时,冷却液起到冷却、润滑和排屑作用。冷却液应充分喷射到磨削区,帮助降低温度、冲走磨屑、防止砂轮堵塞。冷却液浓度、流量、压力和过滤精度需要合理设置。过滤系统不干净时,杂质可能进入磨削区,划伤工件表面。定期更换冷却液、清理水箱和过滤装置,是保持加工稳定的重要环节。对于难加工材料或高精度零件,冷却方式可能需要特别考虑。
八、常见问题与排查
无心磨床常见问题包括工件旋转不稳、进给不均匀、表面振纹、圆度超差、尺寸不稳定和烧伤等。工件旋转不稳可能与导轮表面状态、导轮速度或中心高有关;进给不均匀可能与导轮倾角、托板调整或导轮修整有关;表面振纹可能与砂轮不平衡、主轴跳动或导轮振动有关;尺寸不稳定可能与砂轮磨损、导轮进给补偿或冷却液温度有关。排查时应从导轮、砂轮、托板、中心高、冷却和工艺参数等方面系统分析,避免盲目调整。
九、操作与维护注意事项
无心磨床操作时,应按照规程进行。开机前检查砂轮、导轮、托板、防护罩和急停按钮。加工时不要用手触摸工件和旋转部件。更换砂轮、调整导轮、清理切屑时,应停机并切断电源。日常维护包括检查润滑、冷却液、过滤装置、电气接线和砂轮状态。建立设备维护档案,记录保养时间、更换配件和故障现象,有助于分析问题规律。青岛铭锐达机械有限公司注重售前、售中、售后沟通,帮助用户从设备、工艺、检测等多角度分析问题。更多信息可访问 https://www.jmpmmc.com/ 了解。
十、结语
无心磨床导轮调整与砂轮选配涉及导轮倾角、导轮修整、导轮速度、托板中心高、砂轮磨料、粒度、硬度、修整、平衡、冷却和常见问题排查等多个方面。合理调整和选配,有助于提高无心磨床的加工稳定性和零件质量。青岛铭锐达机械有限公司主营平面磨床、龙门导轨磨床、数控内外圆磨床、无心磨床等磨床产品,愿与用户加强合作,共同提升磨削应用水平。更多产品信息可访问 https://www.jmpmmc.com/ 了解。希望使用单位根据自身工况,制定合理的调整和维护方案,让无心磨床保持良好状态。