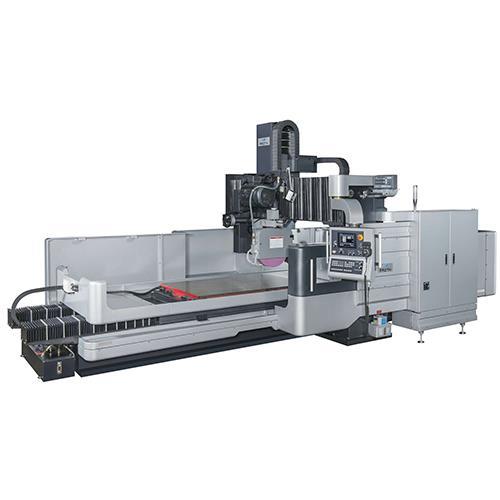
龙门磨床平面磨削精度控制方法有哪些?青岛铭锐达机械有限公司分析
时间:2026-10-16 09:20:06 人气:
龙门磨床在大型工件平面磨削中应用较广,例如机床床身、立柱、横梁、工作台、大型平板、模具模板等。对于使用单位来说,如何控制龙门磨床的平面磨削精度,是一个与实际生产密切相关的问题。龙门磨床加工精度受机床几何精度、工作台导轨、横梁与磨头、砂轮状态、工件装夹、磨削参数、冷却排屑、环境温度和检测方法等多方面影响。青岛铭锐达机械有限公司成立于2011年,主要为客户提供包括平面磨床等精密磨削加工工作母机,主要经营台湾《PROTH》上一精密成型平面磨床、圆台式平面磨床、龙门导轨磨床、躍达平面磨床、数控成型磨床、外圆磨床、内圆磨床、无心磨床等磨床产品。公司本着“铭于品质、锐于服务、达至卓越”的宗旨,把为客户提供“24小时服务”“全过程服务”“终身服务”的理念贯彻在产品制造、指导安装、调试、维修的全过程。更多信息可访问 https://www.jmpmmc.com/ 了解。下面围绕龙门磨床平面磨削精度控制方法进行介绍。
一、机床几何精度与刚性是基础
龙门磨床的床身、双立柱、横梁、工作台和磨头架等部件,构成机床的基本框架。如果机床刚性不足,工件重量和磨削力可能引起变形;如果几何精度存在偏差,磨削后的平面度、直线度和平行度就可能超差。因此,设备在制造和装配阶段需要关注导轨接触精度、横梁移动直线度、磨头进给重复定位精度等指标。使用单位在安装设备时,应按照要求做好基础,避免外界振动影响。青岛铭锐达机械有限公司提供的磨床产品涵盖多种规格和配置,用户选型时应结合工件尺寸、重量、精度目标和批量综合考虑。更多产品信息可访问 https://www.jmpmmc.com/ 了解。
二、工作台与导轨系统调整
龙门磨床的工作台通常承载大型工件做纵向运动,导轨系统承担支撑和导向作用。导轨的直线度、平行度、润滑状态和磨损程度,会影响工件磨削后的平面度和直线度。如果导轨润滑不良,可能出现爬行、振动或局部磨损。液压驱动的工作台还需要关注油压稳定性、油温变化和液压油清洁度。对于高精度磨削,工作台运动应平稳,换向无明显冲击。日常使用中,应保持导轨清洁,避免磨屑和冷却液残留。若发现工作台运动不平稳、定位不准,应及时排查导轨间隙、镶条松紧和润滑状态。
三、横梁与磨头系统
横梁和磨头系统是龙门磨床直接参与磨削的部件。横梁移动的直线度、磨头进给的灵敏度和重复定位精度,会影响磨削尺寸和表面质量。磨头主轴的回转精度、刚性、润滑和冷却状态,也会影响表面粗糙度和磨削效率。如果主轴存在径向跳动或轴向窜动,砂轮在旋转中就会产生周期性切削不均,导致工件表面出现振纹或平面度偏差。因此,使用前应检查主轴跳动、横梁移动和磨头进给是否正常。发现异常应及时处理,不要带病运行。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 展示了多种磨床产品,用户可结合设备型号了解相关配置。
四、砂轮选择与修整
龙门磨床磨削大型工件时,砂轮选择需要根据工件材料、硬度、余量和表面要求确定。粗磨时可选粒度较粗、组织较疏松的砂轮,以提高效率和排屑;精磨时可选粒度较细、硬度合适的砂轮,以改善表面质量。砂轮修整要及时,保持锋利。修整过粗,表面粗糙度差;修整过细,砂轮容易堵塞。修整参数包括修整深度、纵向进给速度和光修次数,需要根据砂轮规格和工件要求调整。砂轮不平衡会产生振动,影响表面质量和平面度,因此建议进行动平衡校正。安装砂轮前应检查是否有裂纹、缺口,法兰盘和垫片是否干净。砂轮线速度必须与机床匹配,不得超过允许值。
五、工件装夹与支撑
大型工件装夹和支撑是龙门磨床加工中的重要环节。工件通常放置在机床工作台上,通过垫铁、千斤顶、压板或专用工装进行支撑和固定。支撑点位置应合理,避免工件因自重产生变形。找正时可以使用水平仪、平尺、百分表或激光测量仪器,检查工件基准面与机床运动方向的关系。如果工件基准面本身存在误差,需要先进行粗磨或修整。装夹力要适中,既要保证工件稳定,又要避免过度压紧引起变形。对于薄壁或框架类工件,支撑和压紧方式需要特别考虑。青岛铭锐达机械有限公司建议用户根据工件特点设计合理的装夹方案。
六、磨削工艺参数匹配
龙门磨床磨削大型工件时,工艺参数需要合理匹配。砂轮线速度、工作台速度、横向进给量、磨削深度和光磨次数都会影响加工结果。粗磨阶段可以适当提高效率,但需要控制磨削力和温度;精磨阶段应减小进给量,增加光磨时间,以降低表面粗糙度并改善平面度。如果参数设置不合理,可能出现烧伤、振纹、尺寸波动或砂轮磨损过快。工艺参数不是固定不变的,需要根据材料、硬度、砂轮状态和冷却条件进行调试。建议通过试磨逐步优化,并做好工艺记录。青岛铭锐达机械有限公司在磨床应用交流中常建议用户建立工艺档案,观察参数与加工效果的关系。
七、冷却与排屑
大型工件磨削会产生较多热量和磨屑,冷却液起到冷却、润滑和排屑作用。如果冷却液不能有效喷射到磨削区,工件容易烧伤,砂轮容易堵塞。冷却液浓度、流量、压力、过滤精度和喷嘴方向都需要合理设置。过滤系统不干净时,杂质可能进入磨削区,划伤工件表面。定期更换冷却液、清理水箱、检查过滤装置,是保持加工稳定的重要环节。对于大型工件,冷却液的回流和排放也需要考虑,避免积液影响工件和机床。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供磨床产品信息,用户可访问了解。
八、环境与检测
温度变化会引起机床和工件热胀冷缩,影响尺寸和平面度测量结果;外界振动会影响表面质量;量具选择不当或测量方法不一致,也会造成误判。对于高精度大型工件磨削,建议在温度相对稳定的环境中加工,并采用合适的检测工具,如水平仪、平尺、百分表、激光干涉仪或三坐标测量设备。测量时要注意清洁和测量力,避免误差。青岛铭锐达机械有限公司在服务过程中注重售前、售中、售后沟通,帮助用户从设备、工艺、检测等多角度分析问题。用户可通过 https://www.jmpmmc.com/ 了解更多产品信息。
九、日常维护与调整
龙门磨床使用一段时间后,由于磨损、热变形和振动,精度可能发生变化。建议根据加工要求定期检查工作台移动直线度、横梁移动直线度、磨头进给重复定位精度、主轴径向跳动和端面跳动等。导轨、丝杠、磨头、液压系统等部位应按要求润滑,保持清洁。发现异常应及时处理,不要带病运行。建立设备维护档案,记录保养时间、更换配件和故障现象,有助于分析问题规律。对于高精度加工,精度校准应由专业人员使用合适仪器进行,不要随意调整关键参数。
十、结语
龙门磨床平面磨削精度控制涉及机床刚性、工作台导轨、横梁磨头、砂轮修整、工件装夹、工艺参数、冷却排屑、环境检测和维护调整等多个方面。合理控制这些环节,有助于提高大型工件的加工质量。青岛铭锐达机械有限公司主营平面磨床、龙门导轨磨床、数控内外圆磨床、无心磨床等磨床产品,致力于为客户提供磨削设备解决方案。更多产品信息可访问 https://www.jmpmmc.com/ 了解。实际加工中,建议用户根据工件要求进行系统调试,并做好设备维护与工艺记录,以逐步提升磨削稳定性。