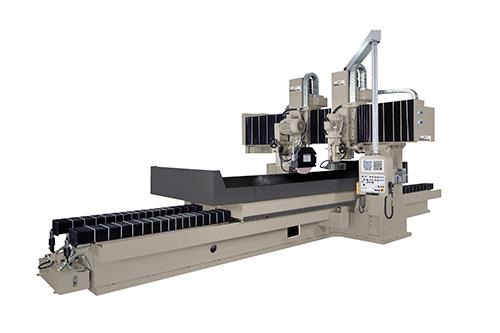
龙门磨床控制系统与工艺应用
时间:2026-10-20 15:53:38 人气:
现代龙门磨床的性能优势,不仅体现在坚固的机械结构上,更深度融入了先进的数控系统与智能化磨削工艺软件。该机床通常配置高端CNC系统,支持多轴联动与全闭环位置反馈,能够满足大型工件复杂平面、曲面及阶梯面的精密磨削需求。系统通过各进给轴电机端的高分辨率绝对式编码器与固定于导轨侧的高精度光栅尺,构成双重位置检测回路。光栅尺直接测量工作台、磨头滑枕的实际位移,有效补偿了丝杠热伸长、反向间隙及螺距累积误差,使最小指令增量达到0.1μm,定位精度稳定在±0.003mm/m以内,重复定位精度优于±0.002mm,为大尺寸工件的高精度加工提供了可靠的数控基础。
在磨削工艺应用层面,数控系统内置了丰富的固定磨削循环,包括平面往复磨、阶梯面磨、成型面磨及斜角磨削等。操作者仅需输入工件尺寸、磨削余量、砂轮参数及目标粗糙度,系统即可自动规划粗磨、半精磨、精磨、光磨各阶段的进给速度、切深和工作台换向位置。对于大型工件常见的多台阶面或槽底磨削,系统支持自动深度补偿和砂轮磨损补偿功能,在加工过程中根据预设的磨削比自动修正进给量,保证各台阶面尺寸一致性。龙门磨床配备的在线测量系统是工艺控制的核心工具,通过安装于磨头侧方或工作台上的高精度接触式或非接触式测头,在加工过程中实时检测工件表面高度变化。系统将测量数据与目标值进行比较,自动生成补偿量并叠加至后续进给指令中,形成“磨削-测量-补偿”的闭环控制。对于批量加工的大型平板类零件,该功能可将厚度尺寸分散度控制在5μm以内,极大减少了人工抽检频次和废品率。
砂轮修整与管理功能是龙门磨床控制系统的重要组成部分。系统具备砂轮自动平衡功能,通过在砂轮法兰处安装振动传感器,实时监测旋转不平衡量,驱动平衡头内部液体腔或移动质量块进行自动补偿,使砂轮振动始终处于最佳工作区间,显著改善了大面积磨削表面的波纹度和粗糙度。砂轮修整循环由系统自动调用,操作者设定修整周期和单次修除量后,系统按计划驱动金刚石滚轮或单点修整器沿砂轮轮廓路径进行修整,修整后自动进行空运行和坐标补偿。高级系统还集成了磨削过程监控功能,通过采集主轴电机电流、声发射信号和振动信号,实时辨识砂轮钝化程度和磨削烧伤风险,一旦检测到异常负载,系统自动调整进给速度或发出报警提示,有效保护工件和砂轮。此外,龙门磨床数控系统支持以太网通讯和远程监控功能,可接入车间制造执行系统,实现加工程序远程下发、加工状态实时监控及设备利用率统计分析。这些智能化控制技术的综合应用,使龙门磨床能够高效应对大型模具、重型机械基础件及航空航天结构件的精密磨削需求,显著提升了重载磨削领域的自动化与智能化水平。