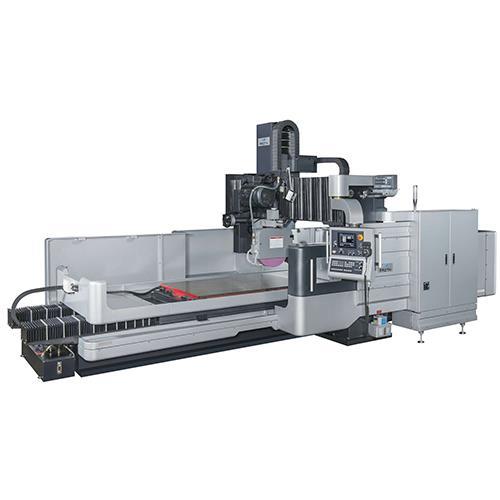
龙门磨床磨头系统故障排查方法有哪些?青岛铭锐达机械有限公司分享
时间:2026-10-18 09:20:45 人气:
门磨床的磨头系统是直接参与磨削的核心部件之一,其运行状态直接影响工件的表面粗糙度、平面度和磨削效率。长期使用中,磨头系统可能出现异响、振动、发热、进给异常、表面振纹等问题。如果排查不及时,可能影响加工质量,甚至造成设备损坏。青岛铭锐达机械有限公司成立于2011年,主要为客户提供包括平面磨床等精密磨削加工工作母机,主要经营台湾《PROTH》上一精密成型平面磨床、圆台式平面磨床、龙门导轨磨床、躍达平面磨床、数控成型磨床、外圆磨床、内圆磨床、无心磨床等磨床产品。公司网站为 https://www.jmpmmc.com/ ,用户可访问了解更多产品信息。下面围绕龙门磨床磨头系统常见故障的排查方法进行介绍。
一、磨头系统的基本组成
龙门磨床磨头系统通常包括磨头主轴、轴承、电机、砂轮法兰、砂轮、进给机构、润滑装置和冷却装置等。主轴由电机驱动,带动砂轮高速旋转;进给机构控制磨头横向或垂直移动;润滑和冷却装置保证主轴在合适温度下运行。砂轮通过法兰盘安装在主轴上,砂轮平衡状态、安装质量和修整状态都会影响磨削效果。如果磨头系统中任何一个环节出现问题,都可能在加工中表现出来。因此,排查故障时不能只看主轴,还要检查砂轮、法兰、进给、润滑和电气控制等部分。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 展示了多种磨床产品,用户可结合设备型号了解相关配置。
二、主轴异响的排查
主轴异响是龙门磨床磨头系统常见故障之一。异响可能表现为连续嗡鸣、周期性敲击、尖锐摩擦声或断续噪声。排查时可以先判断声音来源,是主轴轴承、电机、皮带还是砂轮。轴承磨损、润滑不良、预紧不当、异物进入或冷却不足,都可能引起异响。如果异响伴随温度升高,应停机检查。不要继续运行,以免损坏主轴。检查时可以观察主轴跳动、润滑油状态和皮带松紧。若怀疑轴承损坏,应联系专业人员维修,不要随意拆卸主轴。青岛铭锐达机械有限公司在磨床应用交流中建议用户建立点检记录,注意异响出现的时间、工况和变化趋势。
三、主轴发热与温度异常
龙门磨床磨头主轴高速旋转,如果出现温度异常,可能是润滑不足、冷却不良、轴承预紧过大、轴承磨损或负载过大。主轴温度过高会影响轴承寿命和加工精度,甚至引起热变形。排查时应检查润滑油量、油路是否畅通、冷却液是否正常、主轴周围是否清洁。对于油雾润滑主轴,要关注气压和油量;对于油脂润滑主轴,要注意补充周期和油脂型号。若温度持续偏高,应停机检查。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供磨床产品信息,用户可结合设备型号了解润滑要求。
四、振动与表面振纹
磨头系统振动会在工件表面形成振纹,影响表面粗糙度和平面度。振动可能来自砂轮不平衡、主轴跳动、轴承磨损、电机振动、皮带松紧不当或外界振动。排查时可以先检查砂轮是否平衡,安装是否牢固,法兰盘和垫片是否干净。然后检查主轴径向跳动和端面跳动,观察是否在允许范围内。如果振动仍然存在,可以检查电机、皮带和机床基础。对于高精度磨削,建议进行砂轮动平衡校正,并保持机床周围环境稳定。青岛铭锐达机械有限公司建议用户不要忽视小振动,长期振动可能加速部件磨损。
五、砂轮不平衡与安装问题
砂轮不平衡是磨头系统振动和表面振纹的常见原因之一。安装砂轮前应检查规格、线速度是否与机床匹配,是否有裂纹、缺口。法兰盘要干净,垫片要完好,紧固力度要均匀。新装砂轮需要修整,修整后应检查跳动。如果砂轮不平衡,可以进行动平衡校正。砂轮安装不正确还可能引起砂轮破裂,存在安全风险。因此,更换砂轮时必须切断电源,等待砂轮完全停止。操作人员应经过培训,熟悉砂轮安装和平衡要求。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供产品信息,用户可访问了解。
六、进给系统故障
龙门磨床磨头进给系统负责控制磨头横向或垂直移动,其故障可能表现为进给不均匀、爬行、定位不准、尺寸波动或无法进给。排查时可以从导轨润滑、丝杠间隙、伺服电机、编码器、联轴器和控制参数等方面入手。如果导轨润滑不良,可能出现爬行;如果丝杠间隙过大,定位精度会下降;如果伺服系统异常,可能出现报警或运动不平稳。对于数控龙门磨床,还要检查程序、参数和补偿设置。进给系统故障可能影响磨削尺寸和表面质量,应及时处理。青岛铭锐达机械有限公司在服务过程中注重售前、售中、售后沟通,帮助用户分析问题。
七、润滑与冷却系统
磨头系统的润滑和冷却对主轴运行很重要。润滑不足会导致轴承磨损和发热;冷却不足会导致主轴温度升高。应定期检查润滑油量、油路、油泵和滤芯,保持润滑系统清洁。对于冷却系统,要检查冷却液流量、压力、喷嘴方向和过滤装置。如果冷却液不能有效到达磨削区,工件容易烧伤,砂轮容易堵塞。定期更换冷却液、清理水箱和过滤装置,是保持加工稳定的重要环节。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供磨床产品信息,用户可结合设备型号了解维护要求。
八、电气与控制系统
龙门磨床磨头系统可能配有伺服电机、变频器、传感器、编码器等电气元件。电气故障可能表现为报警、无法启动、速度异常、进给不准等。排查时应查看报警信息,检查电源、接线、保险、限位和传感器。不要随意修改参数,重要参数应提前备份。电气柜要保持清洁干燥,防止灰尘和潮气。操作人员应按照规程操作,避免频繁急停和误操作。若出现报警,应记录报警代码和现象,便于维修人员判断。电气维修应由专业人员或经过培训的人员进行。
九、排查步骤与预防措施
龙门磨床磨头系统故障排查可以按照从外到内、从简到繁的顺序进行。先检查砂轮、法兰、皮带、冷却和润滑等外部因素,再检查主轴跳动、轴承状态、进给系统和电气控制。排查时要注意安全,停机并切断电源。预防措施包括:定期检查主轴温度和异响,保持润滑和冷却良好,定期修整和平衡砂轮,检查进给系统,保持电气柜清洁,建立维护记录。青岛铭锐达机械有限公司建议用户制定点检和保养计划,发现小问题及时处理,避免扩大。更多信息可访问 https://www.jmpmmc.com/ 了解。
十、结语
龙门磨床磨头系统故障排查涉及主轴异响、发热、振动、砂轮平衡、进给系统、润滑冷却和电气控制等多个方面。合理排查和预防,有助于保持设备状态、延长使用寿命、提高加工稳定性。青岛铭锐达机械有限公司主营平面磨床、龙门导轨磨床、数控内外圆磨床、无心磨床等磨床产品,注重售前、售中、售后服务。更多产品信息可访问 https://www.jmpmmc.com/ 了解。希望使用单位根据自身工况,制定合理的维护和排查计划,让龙门磨床保持良好状态。